铝单板加工中心与铝板加工 从板材到成品的完整生产链
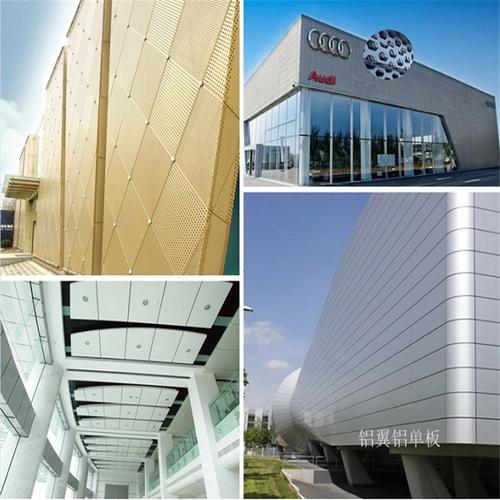
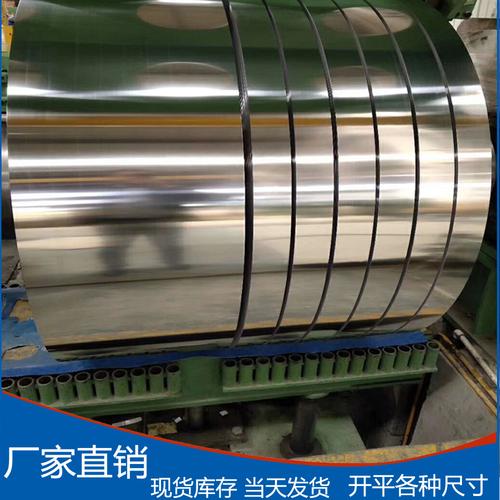
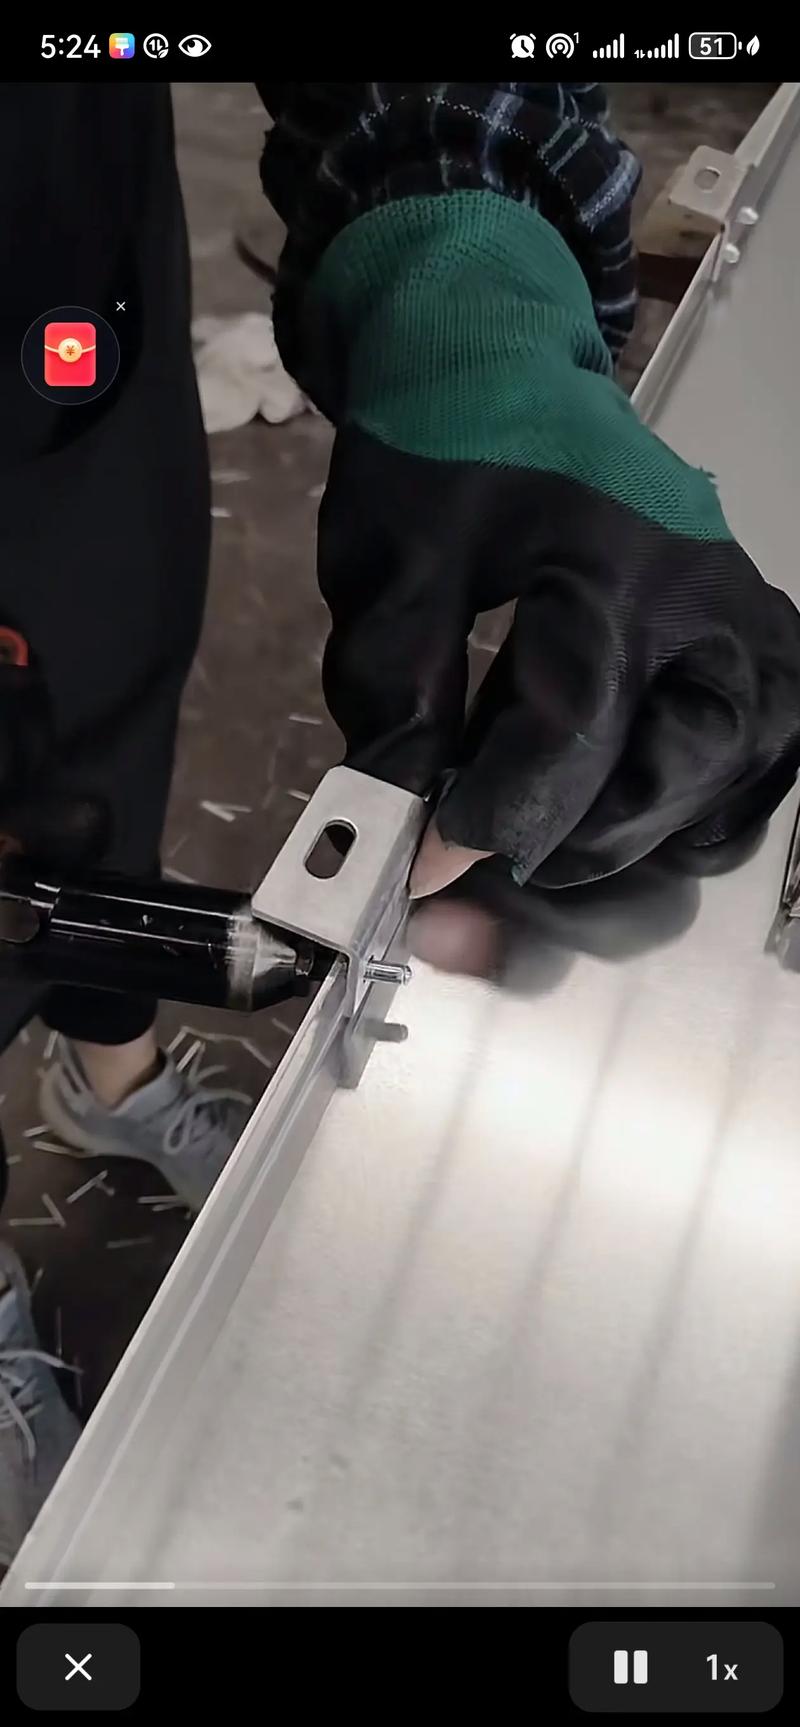
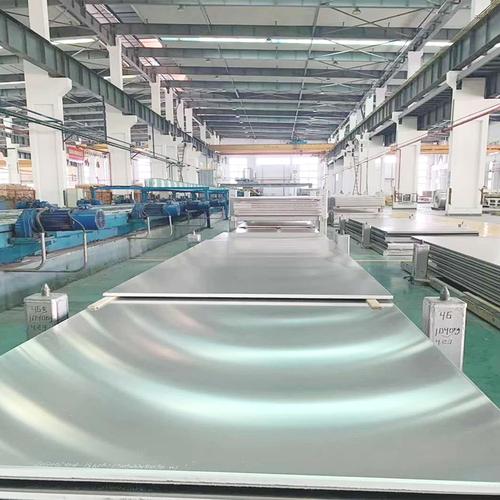
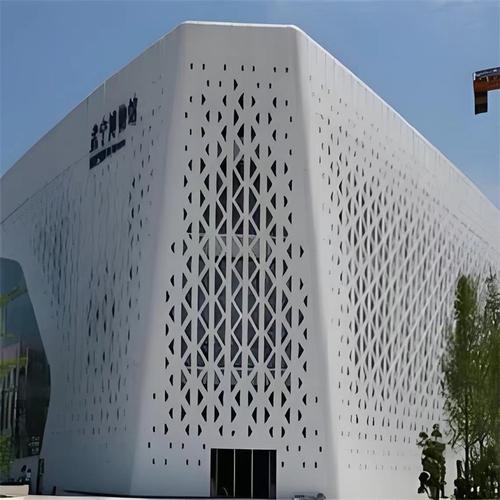
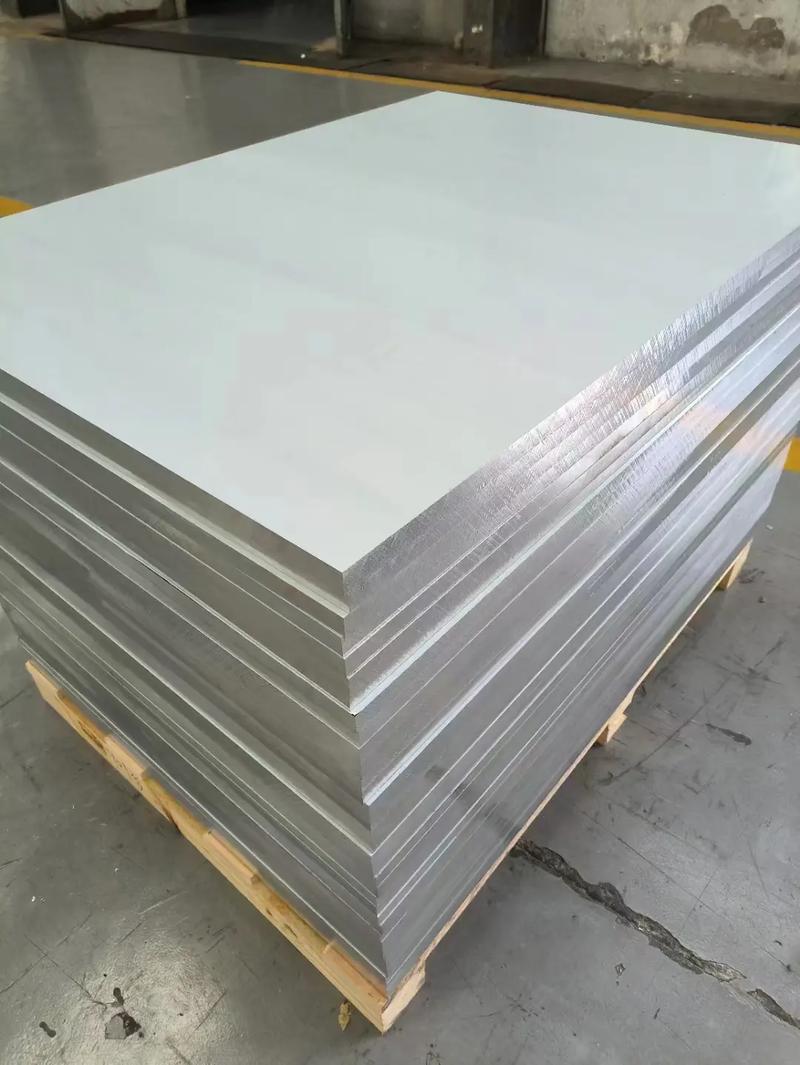
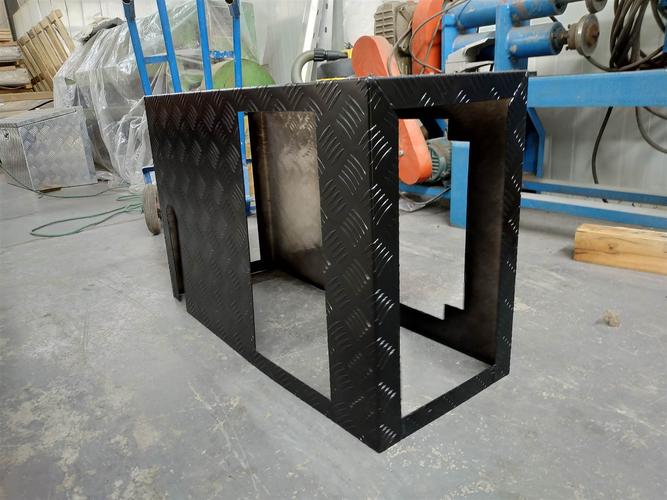
铝单板加工中心是现代建筑装饰和工业制造中不可或缺的关键设备。随着幕墙行业、轨道交通、电子设备等领域对铝制品的需求日益增长,铝单板加工与铝板加工的技术水平也在快速提升。本文将围绕铝单板加工中心、铝单板加工以及铝板加工三个核心概念展开,介绍其设备特点、工艺流程与质检要点。\n\n一、什么是铝单板加工中心\n\n铝单板加工中心是一种专门用于铝单板切割、钻孔、铣槽、雕铣等工序的数控设备。与传统通用机床相比,它针对铝材轻质、易变形、导热快的特性做了专门优化。常见配置包括:\n\n- 高转速主轴:铝材切削需要高转速、大进给,通常主轴转速可达12000–24000转/分。\n- 专用刀具:使用金刚石涂层或氮化钛涂层刀具,减少积屑瘤,提高表面光洁度。\n- 真空吸附台面:铝板薄而软,真空吸附配合分区控制可有效固定工件,避免夹持变形。\n- 自动换刀系统:刀库可容纳多把刀具,实现钻孔、铣边、倒角一次性完成。\n- 冷却与排屑:配备微量润滑或油雾冷却,加上强力排屑装置,保证长时间加工稳定。\n\n这类加工中心在幕墙铝单板生产中尤为重要,因为幕墙板件通常有复杂的外轮廓、折边槽、角码安装孔等,一次装夹多面加工能显著提高精度和效率。\n\n二、铝单板加工的典型工艺流程\n\n铝单板是指以铝合金板材为基材,经过裁剪、折弯、焊接、打磨、喷涂等工序制成的建筑装饰板材。其加工流程主要包括以下步骤:\n\n1. 下料切割\n\n根据图纸尺寸,将铝卷或铝板开平后切割成所需矩形或异形板件。数控剪板机、激光切割机或铝单板加工中心均可完成下料。对于厚度1.5–4.0mm的幕墙板,常用高速 CNC 雕刻机配合真空吸附台面进行异形切割。\n\n2. 冲孔与开槽\n\n利用加工中心完成安装孔、角码孔、工艺槽的加工。槽的位置和深度直接影响折弯质量,通常采用T型刀或成型刀一次成型。\n\n3. 折弯成型\n\n这是铝单板加工的核心环节。使用数控折弯机将平板折成L形、U形或曲面造型。折弯半径与板厚有关:太小的折弯半径容易导致铝板开裂,经验值是折弯半径不小于板厚的1.0–1.5倍。\n\n4. 焊接与打磨\n\n对于需要无缝拼接的铝单板,采用氩弧焊或激光焊接后,再用打磨机修平焊缝。这一步骤对后续喷涂质量影响很大,必须彻底去除焊渣和毛刺。\n\n5. 表面处理\n\n常见的表面处理方式包括:\n\n- 静电粉末喷涂:颜色丰富,耐候性好。\n- 氟碳喷涂:用于室外幕墙,抗紫外线能力强。\n- 阳极氧化:形成致密氧化膜,适合对金属质感要求高的场合。\n- 木纹/石纹转印:仿天然材质装饰效果。\n\n6. 组装与包装\n\n加装角码、加强筋、挂耳等配件,检验合格后贴膜包装。\n\n三、铝板加工的主要方法与选型建议\n\n除专门的铝单板加工外,一般铝板加工涉及更多通用工艺。不同厚度、不同产量的场景应选择不同加工方式:\n\n| 加工方法 | 适用厚度 | 优点 | 典型应用 |\n|----------|----------|------|----------|\n| 激光切割 | 0.5–6mm | 切口光滑,热影响小 | 异形铝件、打样 |\n| 等离子切割 | 3–20mm | 速度快,成本低 | 厚铝板粗加工 |\n| 水刀切割 | 1–50mm | 无热变形,截面质量高 | 航空航天、精密件 |\n| 数控雕刻 | 0.5–10mm | 可铣削复杂轮廓 | 铝单板、面板 |\n| 剪板下料 | 0.5–6mm | 成本极低,适合直边 | 大批量矩形板 |\n| 折弯成型 | 0.5–8mm | 效率高,一致性好 | 箱体、幕墙板 |\n\n选择铝板加工方法时,需综合考虑板厚、边缘质量、批量大小、设备投资和后续表面处理的要求。对于铝单板幕墙项目,建议优先使用铝单板加工中心完成钻铣槽,再配合数控折弯机成型,这样能确保加工一致性和安装匹配度。\n\n四、质量控制与常见问题\n\n铝单板/铝板加工常见质量问题包括:\n\n1. 变形:薄板在夹持或高速切削时易变形。对策是合理分配切削余量,采用真空吸附和对称加工。\n2. 毛刺:刀具磨损或转速过低导致。定期换刀,提高切削速度。\n3. 折弯裂纹:折弯半径过小或铝材硬度偏高。可通过退火、增大折弯半径避免。\n4. 加工精度超差:设备精度和刀具补偿直接影响孔位和槽宽。需要定期做球杆仪检测及刀具磨耗补偿。\n5. 表面划伤:在上下料及折弯环节最常见的磕碰。要使用保护膜,并在工序间周转时加垫软质隔纸。\n\n建立首件检测、巡检和末件检测制度,使用卡尺、盐雾试验机配合三坐标测量仪抽检,是保证加工质量稳定的关键。\n\n五、\n\n铝单板加工中心与铝板加工技术共同支撑着现代轻质金属结构件的规模化生产。掌握设备特性、合理设计工艺流程、严格执行质量控制,才能生产出高精度、高一致性的铝单板产品。随着智能制造的发展,未来加工中心将更加集成化、自动化,如搭配自动上下料、在线视觉检测及云端生产工艺追溯系统。设计是实现功能的关键,而精密铝板加工为其落地提供实现基。如今,建筑幕墙、智能终端外壳、轨道车辆内装更是金属制造的重要领地。未来的钣金工厂中将出现更多柔性制造单元。柔性生产技术不仅能够让不同类型的铝板加工变得高效, ,还能增强行业整体领先一轨的水平。产品在生产时会加入例如视觉检查这样增强质量控制、接入数字记录等远程功能,逐步减轻对富有经验的操作手艺人技术人员的过分熟练依赖以便在面对大规模经济量产的过程中既降本又中质质增。对于实际从事这一行业的团队成员而言,一旦接触到便会在技实际操手展才发现以技术促进转型是必不可少的长期成长通路。如果想在这个市场培养出高度竞争力,一条既能进行薄且精密细小,无论高度轻率的富有高级铝合金其外形又不致脆弱,而且可以高效稳定成型以适应成千上百每批的大量与交货快要求的各种智化的适用多功能铝光一体化加工策略应当是首先要建立起来要拥有的一项经济优先可以用于反击同行竞争的王牌核心竞争力,即在客户业务下单以后可依期适时大批产出的过程中始终能得到不必担心无质量残余忧虑的采购成品和技术收获。而对于一个足够拥有具备可标准衡量生产及经营良好的铝器加工方来说能把普通的数控设备的丰富柔性良好利用转投入各种规格和细节存在歧别的不同批灵活量有效高速升级让组织里掌握从激光到等离子到铝辊涂这些若干的适配多种适当组调优化技能就成为企业在业务端击败势均力敌同质对手时的关键秘方,助它更做到钣字不惊人的全铝现代高新科技创新时代处于更加稳固峰。
}
如若转载,请注明出处:http://www.tajybxg.com/product/55.html
更新时间:2026-10-09 00:33:56