铝板加工弧形铝方通 弧形铝生产工艺流程详解

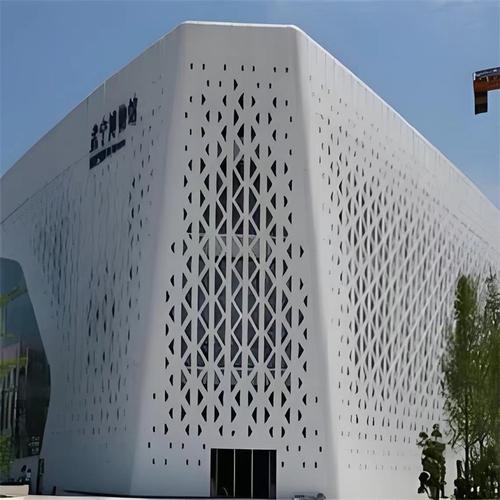
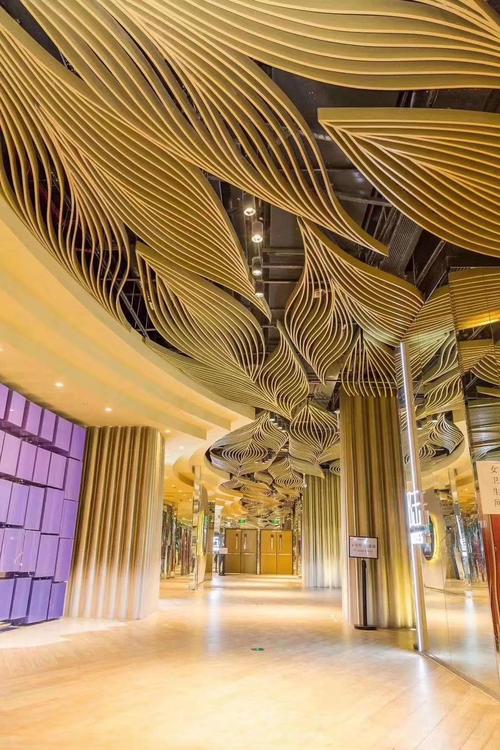
铝板加工在现代建筑装饰中扮演着重要角色,尤其是弧形铝方通因其独特的线条美感和良好的空间适应性,被广泛应用于商场、机场、高铁站等大型公共场所的吊顶与墙面装饰。本文将围绕铝板加工弧形铝方通的核心环节,详细介绍弧形铝的生产工艺流程。
一、设计出图与放样
弧形铝方通加工的第一步是根据客户提供的图纸或实际空间尺寸进行深化设计。由于弧形造型对精度要求较高,技术人员需使用CAD等软件进行三维建模,确定弧长、半径、弦高及截面尺寸。完成设计后,通过数控放样或激光切割机在铝板上放出相应的弧形轮廓线。
二、选材与开料
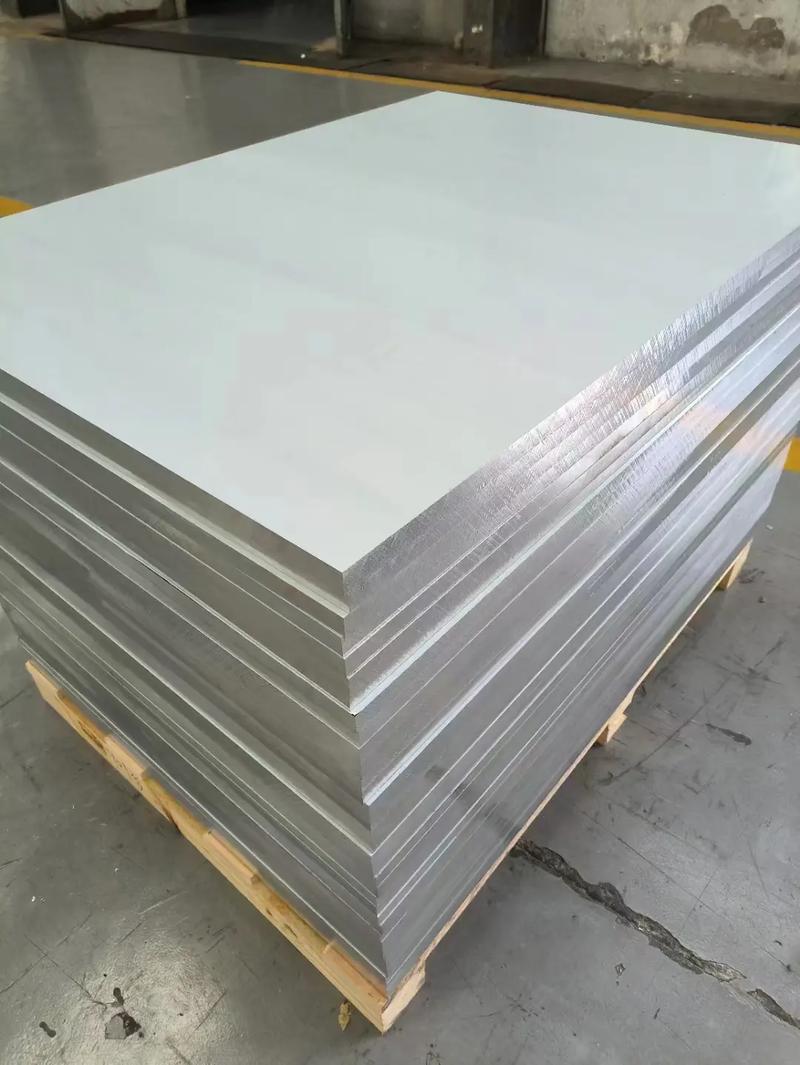
常用材料为1100、3003、5052等系列的铝板,厚度一般在1.5mm至4.0mm之间,根据弧度和使用场景选择合适硬度与延展性的铝材。开料时采用剪板机或数控等离子切割机,将铝板裁剪成适合弯曲的条状或板块。开料尺寸要预留出弯曲回弹余量和后续折边加工余量。
三、弧形弯曲成型
这是弧形铝方通加工的核心工序。通常采用滚弯机或拉弯机对铝板进行塑性弯曲。滚弯适合半径较大、批量较多的方通;拉弯则适用于半径较小或对弧度精度要求高的工件。操作时需根据铝材的屈服强度和回弹特性,分多次逐步弯曲,并利用弧度样板及时校验弧度,直至完全符合设计要求。
四、焊接与打磨
对于由多段弧形板拼接而成的铝方通,需要进行焊接。采用氩弧焊或激光焊接,保证焊缝平整且强度可靠。焊接后使用角磨机、砂带机等工具对焊缝进行打磨清理,使表面平滑过渡,不明显可见焊接痕迹。
五、折边与整形
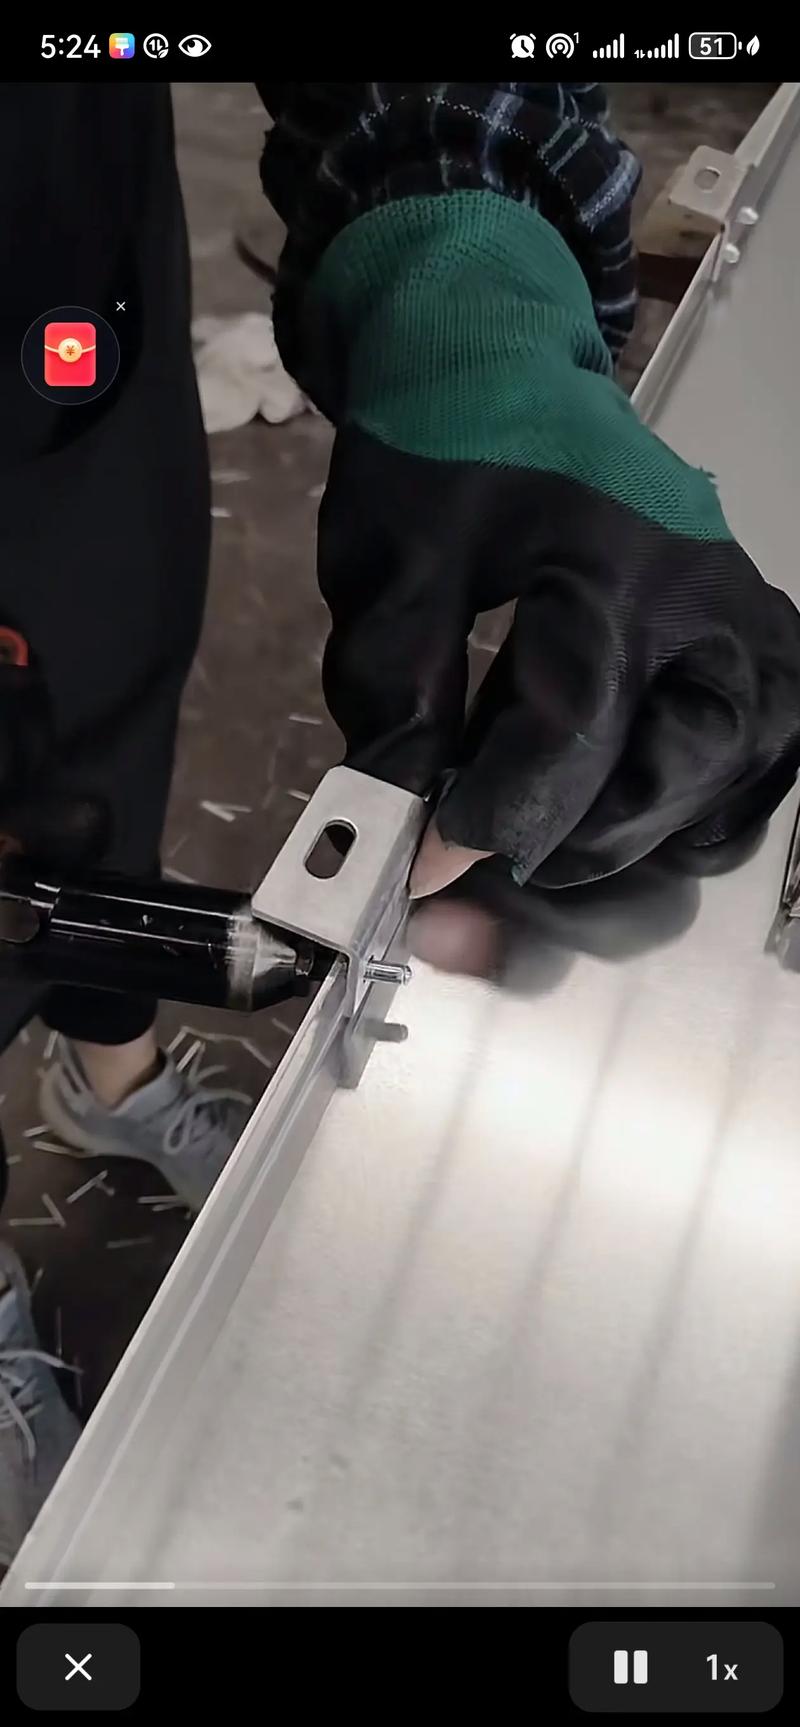
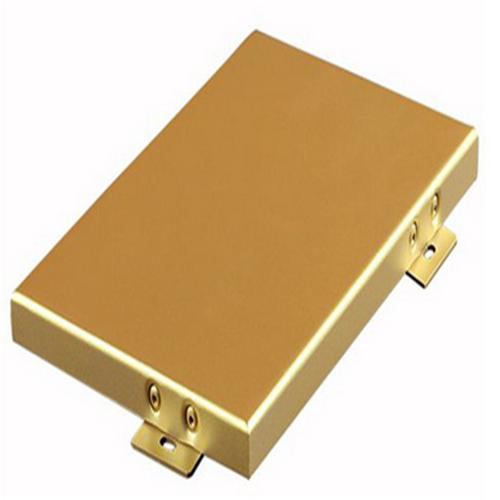
弧形弯曲并焊接完成后,需对铝方通的边缘进行折边处理,以增强结构刚性和安装强度。通常使用折弯机加工两侧及底部的折边,折边角度一般为90°或根据安装龙骨尺寸确定。整形工序则利用整形模具或手工校正,使弧形截面保持一致,无扭曲、起皱等缺陷。
六、表面处理
弧形铝方通的表面处理直接关乎外观和使用寿命。常见工艺包括静电粉末喷涂、氟碳漆喷涂、木纹转印、阳极氧化等。喷涂前需进行脱脂、铬化等前处理,然后送入喷房均匀喷涂,再进行高温固化。氟碳涂层耐候性最优,适合室外或高湿度环境。
七、质量检验
每批产品需检验弧度的准确性、表面平整度、涂层厚度、色差及附着力等指标。同时抽样进行装配模拟,确认方通能与配套龙骨系统顺利连接。对于不合格品需返工或报废。
八、包装与出货
检验合格后,弧形铝方通通常之间需用珍珠棉或气泡膜间隔保护,外周用牛皮纸或木箱包装,防止运输过程中变形、刮花。包装外标注规格、数量、方向等信息,便于现场安装。
铝板加工弧形铝方通的工艺流程从设计放样到弯曲成型、焊接打磨、折边整形、表面处理、检验包装,每个环节都需精细控制。尤其是弯曲成型工序,直接影响弧度的美观度和施工效率。掌握成熟的生产工艺,可以为建筑项目提供既美观又耐用的弧形铝方通产品。
如若转载,请注明出处:http://www.tajybxg.com/product/48.html
更新时间:2026-10-07 07:09:22